- O corte de precisão em lâminas de aço silício determina o nível de perdas magnéticas e a eficiência do transformador desde a matéria-prima
- Rebarbas e variações dimensionais acima da tolerância comprometem o fator de empilhamento e elevam as perdas no núcleo magnético
- Parâmetros objetivos de inspeção no recebimento permitem identificar lotes fora do padrão antes de comprometer a linha de produção
O corte de precisão em lâminas de aço silício chega à linha de produção antes de qualquer checagem formal. Quando o defeito aparece, o lote já está empilhado.
Neste artigo, você vai entender o que caracteriza um corte de qualidade, como rebarbas e variações dimensionais comprometem o empilhamento e a eficiência do núcleo magnético.
Conhecer esses parâmetros é o que separa o recebimento passivo do controle real de qualidade de insumos na fabricação de transformadores.
Tópicos do Nosso Conteúdo:
O que compromete o corte de precisão em lâminas de aço silício?
O corte de precisão em lâminas de aço silício começa a falhar antes mesmo de o material chegar ao cliente. Processos de estampagem ou guilhotinagem mal calibrados geram perfis fora de tolerância que passam despercebidos em uma inspeção visual superficial.
Fábricas que aprovam lotes sem protocolo definido para o corte de precisão em lâminas de aço silício dependem da reputação do fornecedor, não de verificação técnica. O critério subjetivo de aprovação é o primeiro ponto de vulnerabilidade no controle de insumos.
Quando o problema chega ao transformador, o impacto do corte de precisão em lâminas de aço silício deficiente aparece em dois pontos distintos. O primeiro é o aumento das perdas em vazio: rebarbas criam descontinuidades na superfície da lâmina, elevam as correntes de Foucault e aumentam o aquecimento do núcleo. O segundo é a dificuldade de empilhamento: lâminas fora de esquadro não assentam de forma uniforme, forçando o operador a compensar variações que não deveriam existir na linha.
Esse cenário é mais comum do que parece em fábricas que adquirem de distribuidores sem certificação do processo de corte. O material chega no prazo, mas o custo real aparece durante a produção.
Garantir a qualidade do corte de precisão em lâminas de aço silício começa no recebimento. Isso exige parâmetros definidos antes de o lote entrar na fábrica, não depois de a linha apresentar problemas.
Conhecer esses critérios muda a relação com qualquer fornecedor. O comprador que sabe o que medir não depende da promessa de qualidade: ele confirma no ato do recebimento e protege a eficiência de toda a produção.
Rebarbas: O defeito silencioso que aparece na linha de produção
Rebarbas são saliências metálicas que surgem nas bordas de corte quando a ferramenta perde afiação ou o ajuste de folga entre punção e matriz está incorreto. Em lâminas finas de aço silício, mesmo saliências de décimos de milímetro alteram a geometria do empilhamento.
O efeito começa antes de o núcleo ser montado. A rebarba impede o contato plano entre lâminas adjacentes, criando espaços de ar que não fazem parte do projeto. Cada espaço desse tipo reduz o fator de empilhamento efetivo e aumenta as perdas magnéticas no núcleo.
Na montagem, o operador percebe o problema pela irregularidade visual e pela dificuldade de encaixe. Em vez de corrigir o processo, o ajuste tende a ser feito manualmente, o que gera variação entre peças e compromete a consistência dimensional ao longo do lote.
O efeito magnético é cumulativo. Quanto mais lâminas com rebarba no mesmo núcleo, maior a perturbação no fluxo magnético e menor a eficiência do equipamento final.
Identificar rebarbas no recebimento é mais simples do que parece. Tato e inspeção visual com boa iluminação captam a maioria dos casos. Paquímetro ou medidor de espessura confirma a suspeita quando o tato não é suficiente para dimensionar a irregularidade.
O critério de rejeição precisa estar definido antes do recebimento, não depois de a linha parar. Lotes rejeitados no recebimento custam muito menos do que lotes processados com material fora do padrão. Essa é a diferença entre controle de qualidade real e reação ao problema.
Como inspecionar o corte de precisão em lâminas de aço silício no recebimento?
A inspeção do corte de precisão em lâminas de aço silício no recebimento não exige equipamento especializado para cobrir os pontos críticos. Cinco verificações objetivas identificam a maioria dos desvios de qualidade antes de o lote entrar na linha.
- Altura de rebarba: deslize o dedo ao longo da borda de corte e verifique qualquer saliência ao tato. Em lâminas de baixa espessura, rebarbas acima de 0,05 mm já comprometem o assentamento entre peças durante o empilhamento.
- Esquadro das peças: posicione uma amostra sobre superfície plana e verifique se há empenamento ou ângulo fora de 90 graus. Lâminas fora de esquadro não assentam de forma uniforme no núcleo e forçam ajuste manual na montagem.
- Uniformidade dimensional: compare comprimento e largura entre amostras do mesmo lote com paquímetro. Variações acima da tolerância declarada pelo fornecedor devem ser registradas formalmente e comunicadas antes da liberação do lote.
- Acabamento da borda de corte: a superfície deve estar limpa, sem rasgos, ondulações ou marcas de deformação plástica que indiquem ferramenta desgastada ou ajuste incorreto no processo de corte.
- Condição superficial do aço: verifique ausência de oxidação, contaminação por óleo em excesso ou marcas de manuseio inadequado que possam comprometer o isolamento interlamelar da lâmina.
O conjunto dessas cinco verificações forma um protocolo de recebimento prático voltado ao corte de precisão em lâminas de aço silício. Documentar cada verificação por lote cria histórico comparativo que fortalece a posição do comprador quando um desvio precisar ser formalmente contestado com o fornecedor.
Variações dimensionais e o fator de empilhamento do núcleo
Um lote chega com variação de 0,3 mm entre as peças do mesmo corte. Na bancada do inspetor de recebimento, a diferença parece pequena e o lote é aprovado. Dentro da linha de montagem, essa variação acumulada em dezenas de lâminas cria um desalinhamento real que o operador precisa compensar manualmente.
O fator de empilhamento mede quanto do volume total do núcleo é ocupado efetivamente por aço. Quanto maior o fator, menor o espaço de ar parasita entre as lâminas e maior a eficiência magnética do transformador. Variações dimensionais que parecem pequenas individualmente se somam e reduzem esse fator de forma progressiva.
Na prática, compensar a folga significa forçar lâminas para fechar o espaço entre peças. Esse ajuste gera tensão mecânica no núcleo, aumenta o ruído em operação e compromete o isolamento interlamelar que o revestimento do aço foi projetado para garantir.
A variação dimensional aceitável depende da espessura da lâmina e da exigência de eficiência do equipamento final. Quanto mais fina a lâmina e maior o rendimento exigido, menor a tolerância que o comprador pode aceitar sem comprometer o desempenho do transformador.
Esse parâmetro deve constar no pedido de compra como especificação técnica obrigatória. Sem esse número formalizado, o recebimento não tem critério e o controle de qualidade vira impressão subjetiva do inspetor.
Para entender como a consolidação de insumos reduz esses riscos operacionais, leia também Como a consolidação de componentes reduz o custo total da produção.
Quais parâmetros definem o corte de precisão em lâminas de aço silício?
O corte de precisão em lâminas de aço silício é definido por quatro parâmetros técnicos que qualquer fornecedor sério deve apresentar com documentação de processo: altura de rebarba, tolerância dimensional, angularidade de corte e condição da borda.
A altura de rebarba é o parâmetro de maior impacto imediato no desempenho do núcleo magnético. Ela resulta da folga entre punção e matriz na estampagem ou do ajuste da ferramenta na guilhotinagem. Fornecedores com processo controlado monitoram esse valor na rotina produtiva e disponibilizam os dados quando solicitado pelo comprador.
A tolerância dimensional define os limites de comprimento e largura aceitos para cada peça. Um fornecedor comprometido com o corte de precisão em lâminas de aço silício apresenta esse intervalo como especificação de processo, não como dado estimado. Lotes com dispersão elevada geram variação no fator de empilhamento e forçam compensação na montagem.
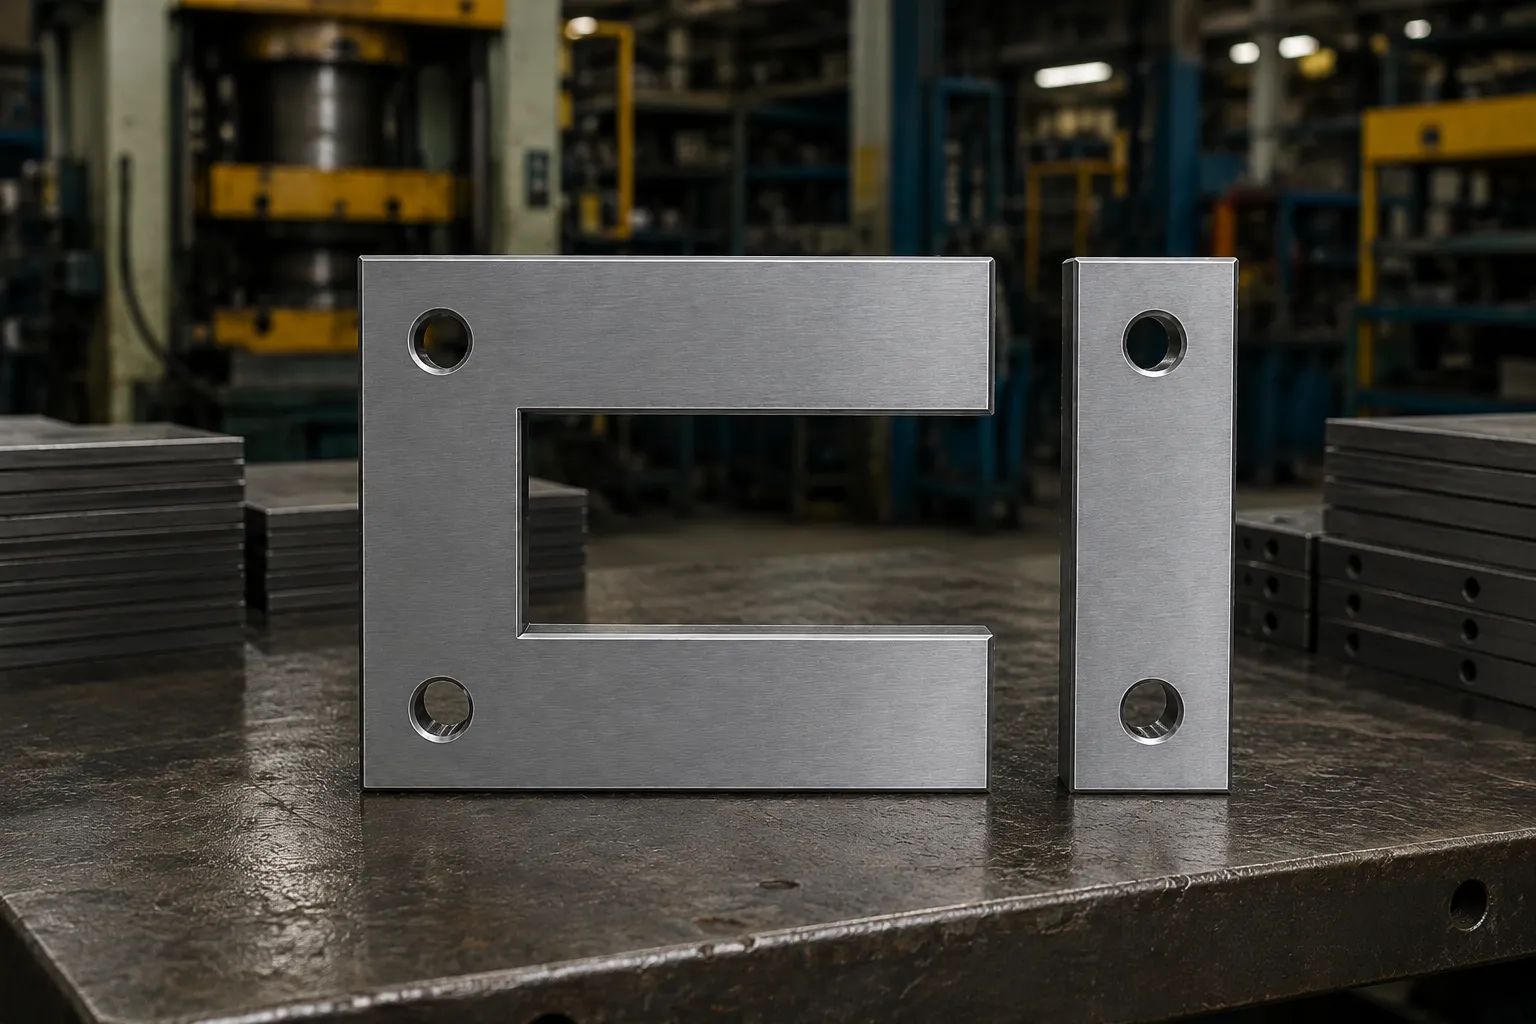
A angularidade de corte verifica se os ângulos das peças estão dentro do projeto geométrico da lâmina EI. Desvio angular acumulado entre as peças de um mesmo lote compromete o alinhamento do núcleo e aumenta o espaço de ar, com impacto direto nas perdas magnéticas do transformador.
A condição da borda avalia a superfície de corte: deve estar limpa, sem rasgos ou marcas de deformação que indiquem ferramenta desgastada. Uma borda irregular aumenta a tendência de delaminação durante o empilhamento e compromete o isolamento interlamelar que protege o núcleo contra correntes de Foucault excessivas.
Esses quatro parâmetros formam a base técnica para qualificar o corte de precisão em lâminas de aço silício em qualquer processo de compra. O comprador que os conhece rejeita lotes com embasamento técnico, não com intuição.
Lâminas com corte certificado, prontas para a sua linha em 24 horas
Quando o lote entra na linha sem inspeção prévia adequada, o problema do corte aparece na montagem, não no recebimento. É o momento mais caro para descobrir que o material estava fora do padrão que a sua produção exige. Na prática, isso significa retrabalho, ajuste manual e risco de variação entre os núcleos do mesmo lote.
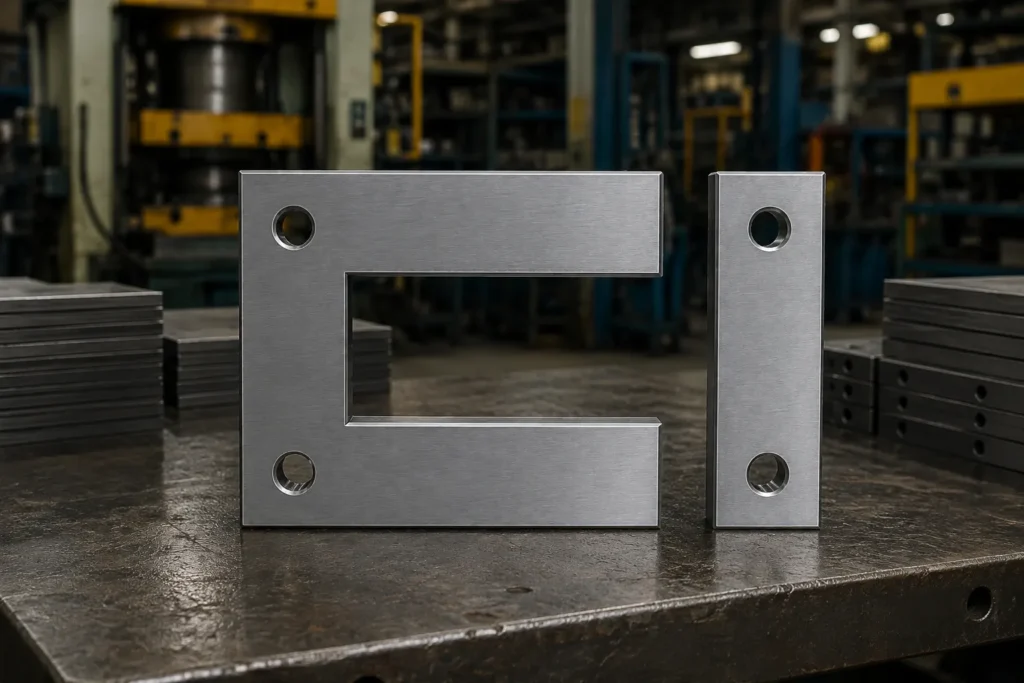
A Novello Import fornece lâminas EI monofásicas e lâminas EI trifásicas de aço silício GNO com corte de precisão, produzidas pela Huaxin e com rastreabilidade de origem direta do fabricante. Como representante oficial da Huaxin na América Latina desde 2005, a Novello Import oferece acesso direto às especificações do processo produtivo, sem intermediários na cadeia de fornecimento.
O estoque próprio com mais de 1.000 toneladas garante que o lote dentro do seu padrão de especificação está disponível agora, não em semanas. A frota exclusiva e a entrega garantida em 24 horas eliminam o intervalo entre a decisão de compra e o material na linha. Isso é o que previsibilidade de fornecimento significa na prática: sem espera, sem imprevisto de prazo.
Sua produção precisa de lâminas que cheguem dentro do padrão, toda vez. Fale agora com um especialista da Novello Import pelo WhatsApp e descubra como mais de 40 anos de estrutura no mercado garantem a previsibilidade de insumos que a sua linha de produção precisa.


